网线线对屏蔽用铝箔聚酯复合带:线缆厂上机使用要点科普
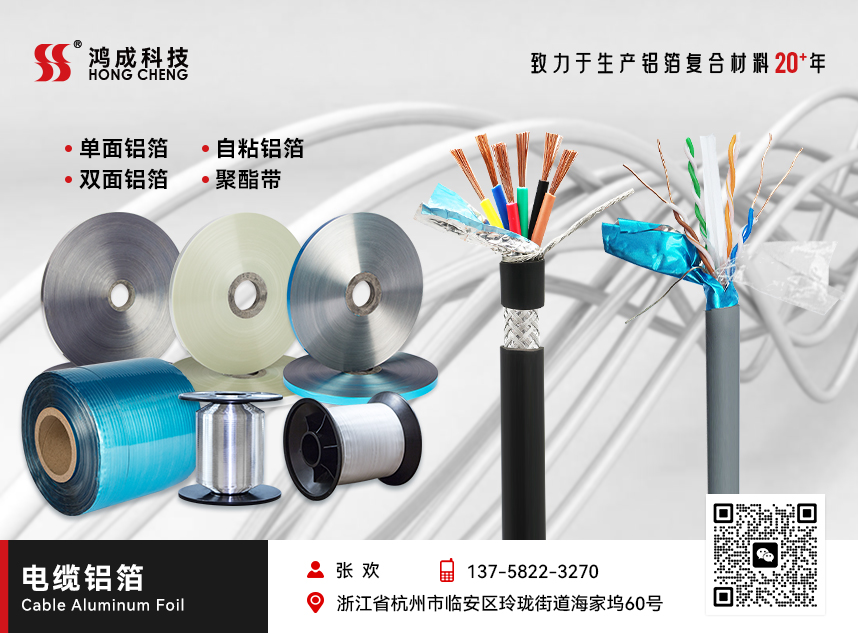
同样是AL/PET铝箔聚酯复合带,有的线缆厂上机一跑就是上千公里不停机,有的厂却三天两头断带,屏蔽不良品成批出现。差别往往不在带子本身,而在使用环节有没有做对。线对屏蔽是FTP、STP等屏蔽网线的核心工序,铝箔复合带用得对不对,直接决定串扰、屏蔽衰减这些出厂指标能否一次通过。这篇讲清楚几件最实际的事:结构怎么看、纵包搭盖怎么控、铝面朝哪边、张力怎么调,帮采购和工艺人员把屏蔽带用明白。
一、先认结构:三层各管一件事
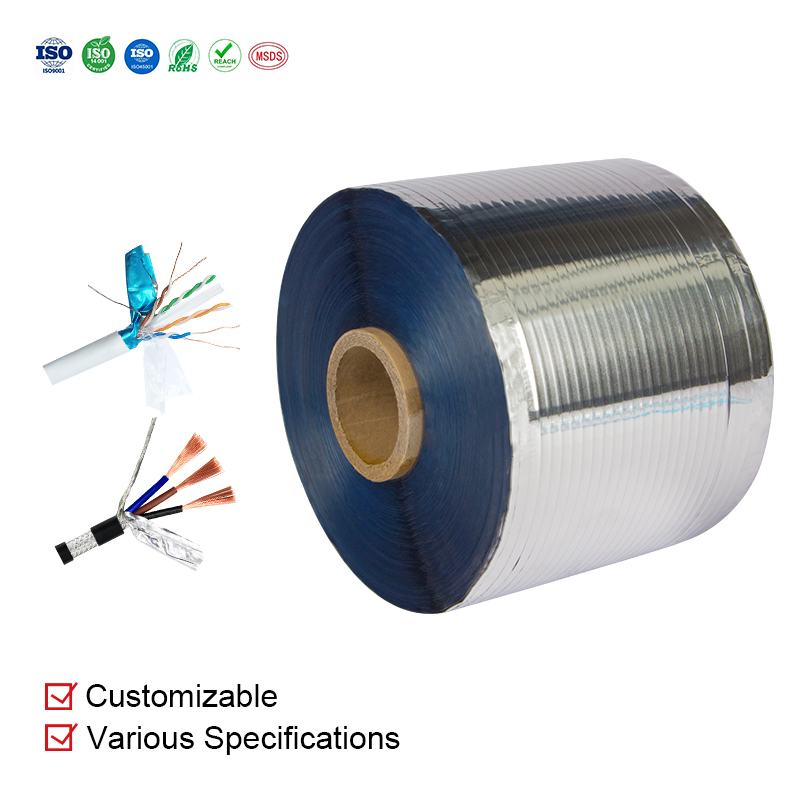
线对屏蔽常用的铝箔聚酯复合带,行业里也叫AL/PET屏蔽带或铝箔麦拉带,由三层构成。铝箔层是导电屏蔽的主体,常规厚度6μm-9μm,要求高的场合选厚档9μm,针孔更少、屏蔽更稳。PET层负责抗张强度、绝缘支撑和表面耐磨,保证带子在高速放线时不易拉断、不与芯线意外导通。胶层负责搭盖处粘结和排流线固定,耐温要能扛过护套挤出的高温。买带子先核对三层配置与自家线缆规格是否匹配,再谈价格,顺序别反。
二、纵包为主,搭盖率控制在20%-30%
网线线对屏蔽主流用纵包:铝箔复合带沿芯线绞合方向成型包覆,速度快、用料省;绕包多见于外径较大或线速较低的场合。纵包要盯住搭盖率,一般控制在20%-30%。搭盖不足,接缝在后续工序里容易张开,屏蔽层出现开窗,串扰指标立刻掉下来;搭盖过大,材料浪费,还会推高成缆外径,影响护套偏心与阻抗一致性。搭盖处靠胶层粘住,剥离强度建议不低于1.5N/15mm,上线前撕开样带看胶层转移是否均匀,基本就有数了。
三、铝面朝内,排流线压在铝面上
装反屏蔽带是新手最容易犯的错。正确做法是铝箔面朝内、对着芯线方向,PET面朝外:铝层导电,才能形成完整屏蔽体;PET面朝外,耐磨又绝缘,避免与相邻结构意外导通。排流线要压在铝箔面上,端接时靠它把屏蔽层接地。如果铝面朝外,排流线贴在绝缘的PET面上,屏蔽层等于没接地,屏蔽指标全部作废。换卷和交接班时让工人确认一次朝向,成本为零,省下的返工是实打实的。
四、张力、分切、接头:断带三大源头
上机断带,八成出在三处。一是放线张力:张力过大,铝层被拉伸变形,针孔增多甚至当场断带;张力过小,带子跑偏起皱,搭盖忽大忽小。按带卷规格调好磁粉张力,开机先低速跑一段再提速。二是分切质量:端面毛刺是断带的直接诱因,收卷不齐则带来张力波动,收货时逐卷检查端面和卷绕平整度。三是接头:单卷接头多,过接头时停机风险高,采购时把单卷长度和接头数量上限写进合同。
三大误区,逐条避开
误区一:带子越薄越好上机。铝箔低于常规厚度范围,抗针孔能力明显下降,屏蔽效能打折,断带率反而上升。误区二:搭盖率越大越保险。搭盖过大费料、推高外径,还可能引起外径波动,得不偿失。误区三:只测剥离强度,不看上机表现。实验室指标合格不等于产线顺畅,换供应商或新批次时,先取小卷在自家产线试跑,确认张力适配、搭盖稳定、连续无断带,再批量下单。
给线缆厂采购三条实在建议:带宽按芯线绞合外径和过线模具定制,别拿通用规格凑合;把上机表现写进验收条款,约定试机通过后再批量供货;每批封样留档,后续到货对照检查,铝层厚度、剥离强度、端面质量三样按批核验。
杭州鸿成科技有限公司专注铝箔复合材料与PE淋膜复合材料研发生产,为线缆行业稳定供应AL/PET屏蔽带、铝箔麦拉带等铝箔聚酯复合带产品,支持带宽、铝层厚度与结构定制。如需样品或技术参数,请联系:电话/微信:13758223270、邮箱:wendy@hcdxcl.com.cn。
软管外皮材料质量怎么判?软管厂采购必看的五大验货硬指标
铝箔编织布复合真空袋材六大应用场景细分